你算的是降温,反应在做的是放热
一个 1000 L 的反应釜,物料要从 25℃ 降到 −10℃。
你按物料显热把制冷量算完,签了字,投了料。
温度没往下走,反着往上冲。
你算的是降温,反应在做的是放热。
硝化、磺化、格氏、重氮化、聚合——这几个词放在一起,懂的人都知道要防什么。
三处容易算错的地方,一处比一处隐蔽。
一、制冷量只按物料降温算
坑一,也常被跳过。
物料显热只是账面上的一条。
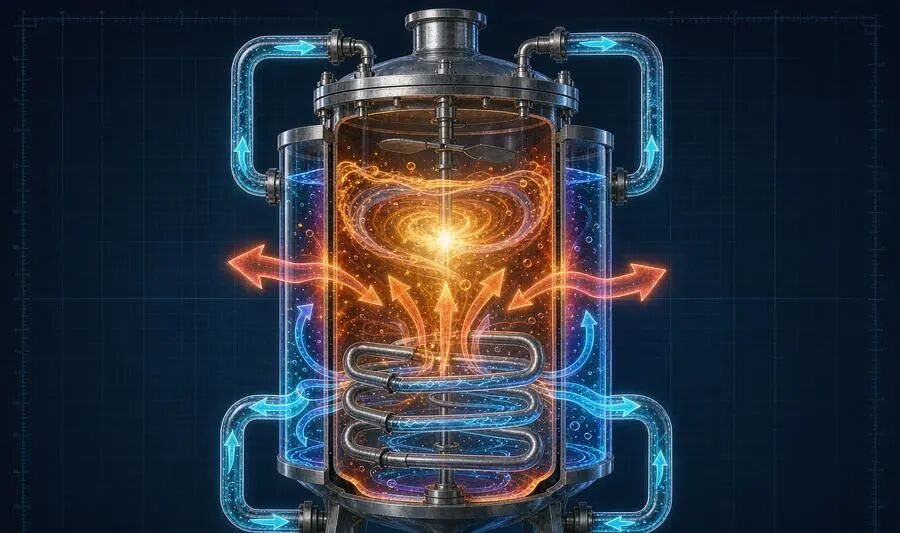
反应一开,釜里同时在发热:
①反应放热速率
②搅拌发热
③环境漏热
④夹套与管路热损失
这四项里,反应放热那一项常常比物料显热还大。
更麻烦的是它有正反馈:温度升高,放热速率跟着加快;放得越快,温度升得越猛。
压不住,就是飞温。
要先问的一句:这个反应的单位放热量多少?投料速率多快?
单位放热量(kJ/kg 或 kJ/mol)和投料速率(kg/min)两个数一给,移热负荷就能估:
移热负荷 ≈ 单位放热量 × 投料速率
这两个数拿不出来,任何制冷量都是猜的。
二、只盯加热功率,不看高温段制冷
坑二,方向反过来。
方案里加热功率写得满满当当,制冷只按「降到常温」配。
强放热反应的高点温度常常在 100℃ 以上,而在那个点上,你依然需要制冷——因为要防冲高。
问题是,很多机组的制冷能力在高温段是塌的。
压缩机在 150℃ 的回气温度下能不能正常跑、能跑多久,这是选型要定的事,不是运行中再去试的事。
还要问的一句:高点温度多少?在那个温度点上,还要不要制冷?
三、控住夹套温度,不等于控住物料温度
坑三藏得深——参数都对得上,曲线就是对不上。
夹套温度控得很稳,釜内温度照样冲高几度。
原因不复杂:夹套到物料之间隔着釜壁、隔着传热系数、隔着热惯性。
夹套降下去,物料要过一会儿才跟上;而反应热是一投料就来的。
所以单回路控夹套,控的是一个滞后的中间量。
做法是双闭环:夹套一路,釜温一路,再加一路对反应热的前馈补偿——投料速率一变,制冷侧提前动。
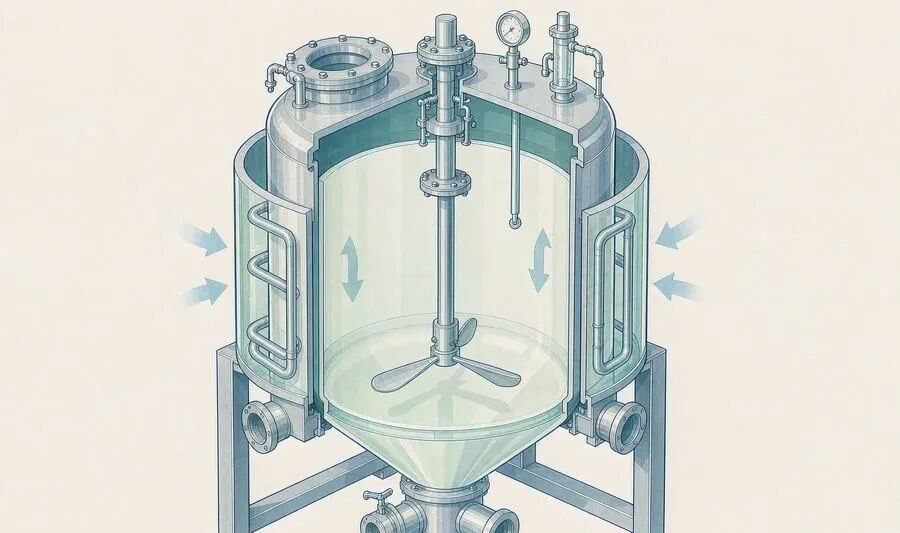
热量从物料到夹套,中间隔着一层壁和一段滞后。
配套还有两个约束,跟控温是同一件事:
一是搪瓷釜。换热能力弱,功率不能按同容积不锈钢釜配;升降温速率必须设上限,猛升猛降,瓷层会炸。
二是冷却介质。盐水、氯化钙便宜,但不能用来冷 316L。氯离子对不锈钢是应力腐蚀,先裂后穿,漏了就是停车。
这两条都不是理论,是踩过的。
真实项目 · 中试
新采购的搪瓷釜,选型时沿用了同容积不锈钢釜的加热功率。
升温速率过快,基体与瓷层温差急剧拉大,热应力集中,爆瓷。
停机检修,工期延误,外加一笔维修费。
真实项目 · 精细化工
为省运维成本,冷却系统改用冷冻盐水,壳体选 316L。
连续运行中氯离子富集,叠加材料应力,先裂后穿。
介质泄漏,系统停车检修。
看着像设备问题,根子都在移热设计里:一个是速率参数没写死,一个是介质和材质没一起选。
四、强放热反应移热四问
把上面三处收成四个问题。打电话之前,先自己答一遍:
| 要问的 | 为什么它决定设备 |
|---|---|
| 单位放热量多少(kJ/kg 或 kJ/mol) | 决定移热负荷的量级 |
| 投料速率多快(kg/min 或 批/小时) | 决定的是峰值负荷,不是平均值 |
| 高点温度多少(℃) | 决定高温段还要不要制冷、介质怎么选 |
| 在那个点上是否仍需制冷 | 决定机组是加热为主,还是冷热同时开 |
五、我们做什么
我们做反应釜的移热与控温:高低温一体机(TCU)、导热油与乙二醇冷热一体、复叠深冷。
控温范围 −80 ~ 300℃,控温精度可到 ±0.1℃,按工艺定制交付。
洁净区、防爆区这类场景,我们配合 IQ / OQ / PQ 验证文件。
这篇要是对你有用,转给车间里管这条工艺线的同事。
把你的反应温度和投料速率发我
我算一下这个反应的移热量,再告诉你制冷量配多大、介质用哪一种。
先不聊方案,先把热平衡算清。
长按识别,加我微信
扫二维码,添加我为朋友