客户案例-1000L反应釜配套非标定制TCU温控单元
一、项目背景
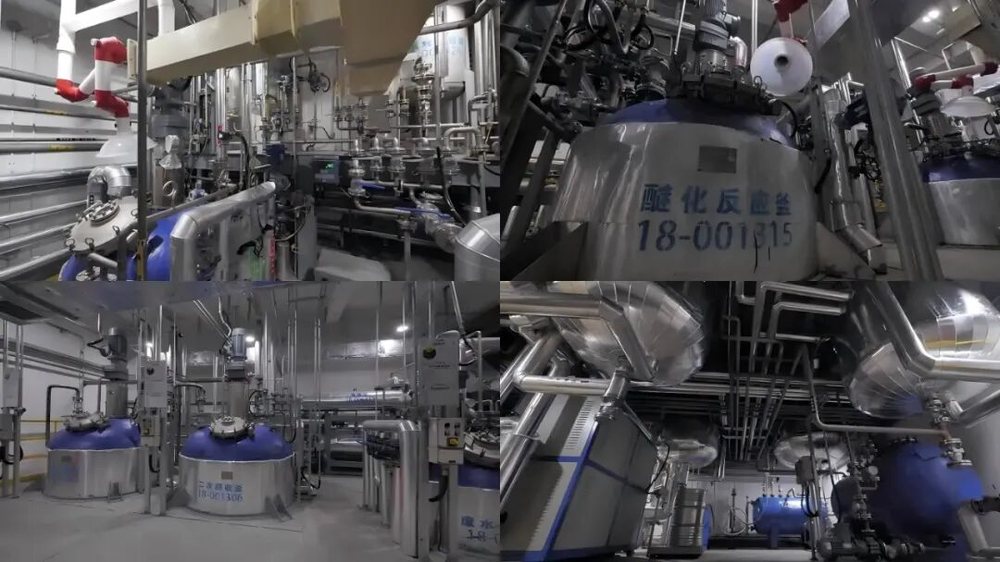
某生物制药科技企业生产基地,主要用于合成生产。合成环节中,主要使用1000L搪玻璃反应釜作为单体单元,整体产线共20个单体单元。合成过程中,釜内温度最高为150℃,最低温度为-15℃,需要将釜内温度稳定恒定在-10℃,以保证合成的稳定性以及生产的安全性。工厂地址位于中国新疆,原有冷却设备存在温度波动大、能耗高、稳定性不足等问题,因此需要升级引进一套新型冷却控温设备。
二、项目需求
1.精准控温:温度波动需控制在±1℃以内
2.高温直降:釜内温度在150℃时具备直降功能,在规定时间内将温度降到要求温度范围内。
3.高效节能:相比原有冷却系统,能耗降低≥20%,运行成本减少。
4.适应性强:满足不同环境条件下的冷却需求,环境温度0~40℃。
5.智能远程:要求能够远程与本低控制适时切换,可自行编制控温运行程序,能够记录温度曲线。
三、解决方案
1.设备选型:选用奥旭兆辰的空冷式TCU机组(型号:AX-TCU023),制冷量范围23kW@-20℃,控温范围:-25~150℃。机组配备空冷换热模块,智能切换冷却模式。
2.系统设计:
循环系统:采用304不锈钢管道,耐腐蚀性强,管道直径DN25,减少冷量损失。循环冷却液泵选用高温油泵。
制冷系统:选用谷轮ZF系列压缩机,采用直冷设计。可满足全温状态下直接冷却需求。
控制模块:集成PLC智能控制系统,实时监测温度、流量、压力参数,并具备远程监控与故障预警功能。可编制运行温度运行程序;可储存温度、曲线。
节能配置:空冷组合控温:高温段由空冷进行降温,通过智能监测与程序切换,低温段压缩机制冷介入。节能减排,节省整体能耗成本。
3.安装调试:
机组安装于车间预留位置,统一配备上位机控制接口,便于远程监测与调控设置。
调试阶段进行72小时连续运行测试,验证温度稳定性、压力波动及能耗数据。
四、实施效果
1.温度控制精准:实际运行中,反应釜冷却温度波动稳定在±1℃(目标值±2℃),优于设计要求。
2.运行稳定性:机组目前连续运行6个月,尚未出现故障报警等提示。控温状态良好。
3.运行成本降低:在机组运行6个月中,原冷却系统月均耗电量为105万kWh,现降低至73kWh,用电成本降低约30%。
4.生产效率提升:生产批次增加:因冷却效率提升,生产进度加快25%。
五、用户反馈
车间计划主管评价:“机组投用后,解决了长期困扰的温度波动大与降温速率慢的问题。智能监控系统减少了人工巡检工作量,系统稳定性也避免了因设备故障导致的生产中断,整体满意度达95%。”
六、总结
通过前期对项目需求的深入了解与沟通,切实的给出符合客户切实需要解决的痛点问题以及远期降本增效的目标。通过精准的控温能力、高稳定性、显著节能及效率提升,该机组目前已成为产线关键基础设施。本项目为同类型客户提供了以下参考:
1.选型关键指标:制冷量动态调节范围、降温速率要求、智能控制系统。
2.系统优化方向:管道材料选择、可编程运行程序、远程监控功能。
3.效益量化评估:能耗、维护成本、生产效率的多维度数据对比。
 了解更多信息请关注公众号,点击菜单添加企业微信。