把高低温机当试验箱用,是半导体产线最贵的误会
先说结论:
高低温机和试验箱,不是一类东西。
试验箱:把整个环境变冷、变热,产品放进去「挨冻挨烤」,做完再拿出来。
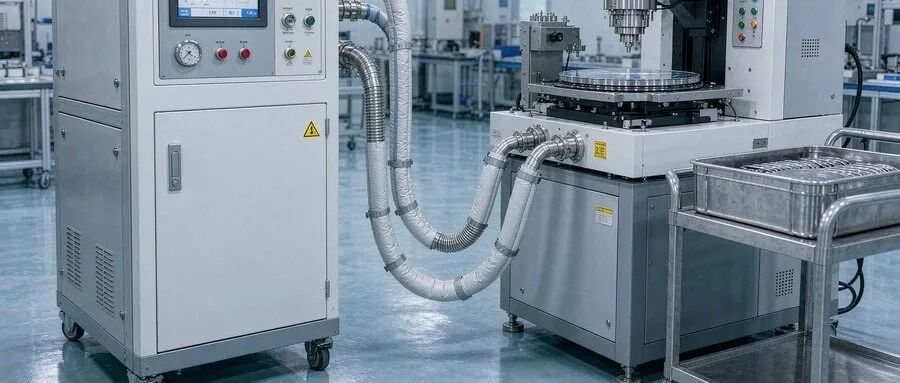
高低温机:没有箱门,也不装产品。它只干一件事——往设备里送精确温度的循环液。
在半导体产线上,真正埋在工艺里干活的,是后者。
下面 6 个真实场景,每个都带数据。
晶圆测试车间:温控设备嵌在每一道工艺里
场景 01探针台晶圆测试:TEC 高低温测试台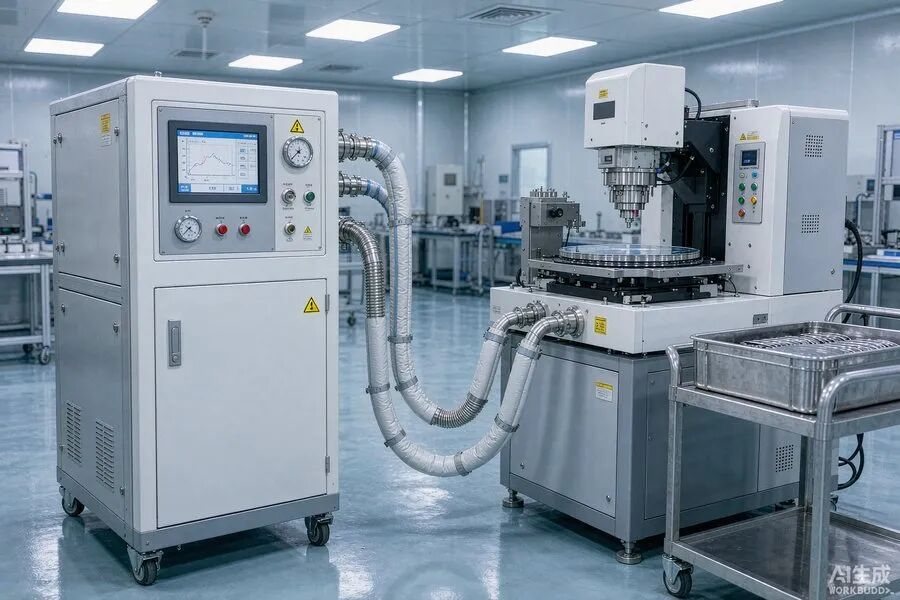
高低温机通过防冻液管路连接 chuck 底部 TEC 模块
晶圆 CP 测试要覆盖 −40℃ / 25℃ / 125℃ 全温区。
传统做法:整片晶圆塞进环境箱。升降温慢,探针还容易热胀漂位。
现在的做法:探针台搭 TEC 半导体温控台,高低温机在外面供循环液。
▪ 高低温机通过防冻液管路,接 chuck 底部的 TEC 模块
▪ 25℃ 降到 −40℃ 只要 3~5 分钟,升到 125℃ 要 4~6 分钟
▪ 温度稳定在 ±0.5℃ 后,探针不动、晶圆不动,ATE 直接全参数扫描
真实数据
某 12 英寸厂 28nm 车载 MCU CP 测试,单片晶圆三温测试时间 4.5 小时 → 1.8 小时;探针台对位精度 ±3μm → ±0.8μm。
对位精度提升的原因很简单——晶圆和探针台不再经历整箱热胀冷缩的大幅位移。
三个细节,选型时别漏:
▪ 防冻液用 50% 乙二醇水溶液,冰点 −35℃,才扛得住 −40℃ 工况
▪ chuck 表面平整度要 <5μm,否则晶圆翘曲、探针接触不良
▪ TEC 最大温差约 70℃,−40℃ 要冷源预冷、125℃ 要热源预热,单靠 TEC 不够
和试验箱的本质区别:试验箱是「把整个环境变冷热」,它只控晶圆局部温度——探针、测试头、载板都留在室温附近。
场景 02功率器件动态测试:液冷高低温 Chiller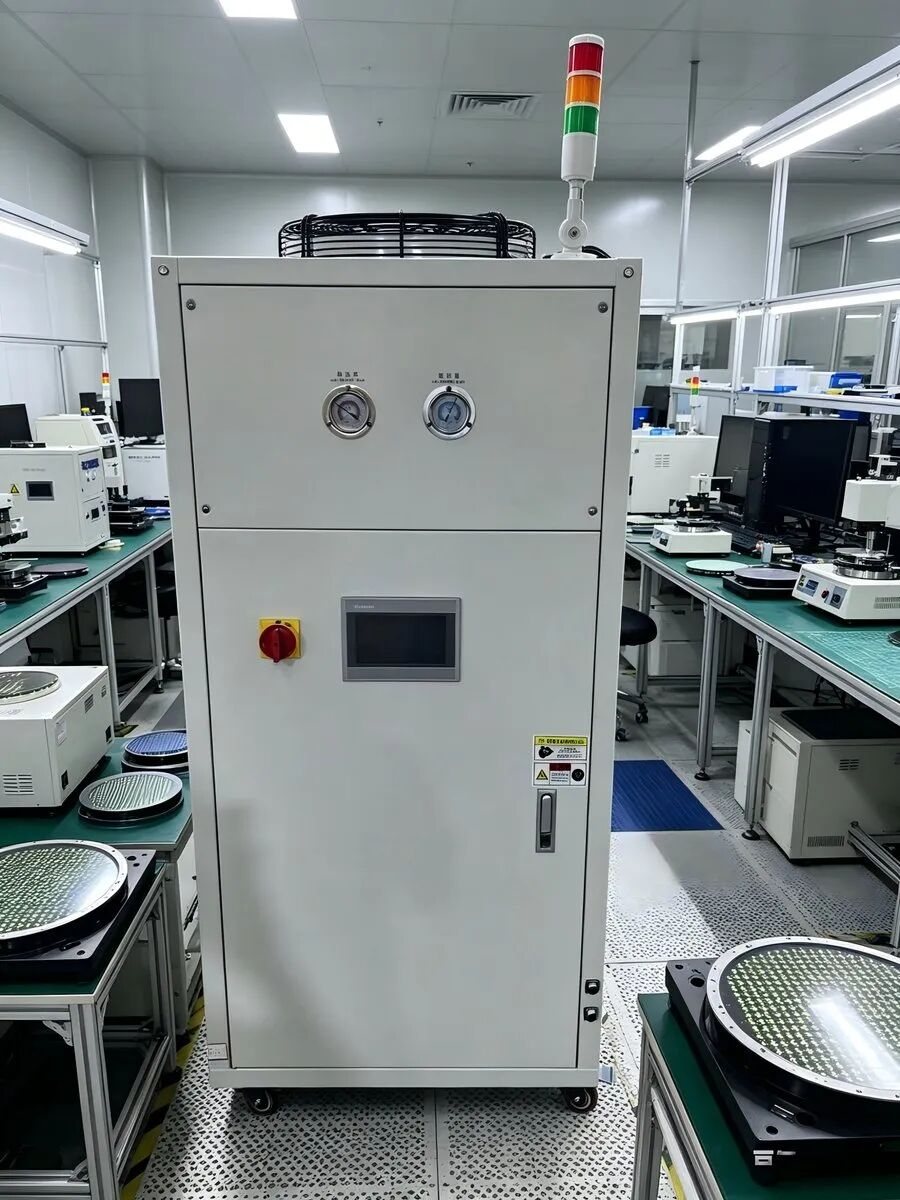
测试车间里的工艺冷水机(Process Chiller)
SiC MOSFET、IGBT 双脉冲测试,要在不同结温下测开关损耗。
麻烦在于:器件测试时自己会发热。环境箱分不清「环境温」和「结温」。
设备形态:工艺冷水机 / 热水机(Process Chiller),接 DUT 底部冷板。
▪ Chiller 设定供液温度(25℃ / 75℃ / 125℃),流量 4~8 L/min
▪ 防冻液通过冷板贴住 DUT 背面,控制外壳温度
▪ 先不通电,外壳温度稳定后再做双脉冲
▪ 同时用 TSEP(热敏电参数法)反推实际结温
某 1200V/80mΩ SiC MOSFET 的实测结果:
| 冷板温度 | 实测结温(TSEP) | Eon | Eoff | Rds(on) |
|---|---|---|---|---|
| 25℃ | 28℃ | 145μJ | 98μJ | 82mΩ |
| 75℃ | 79℃ | 162μJ | 105μJ | 94mΩ |
| 125℃ | 131℃ | 178μJ | 113μJ | 108mΩ |
结温每升高 50℃,开关损耗增加约 10%~15%,Rds(on) 增加约 15%~20%。这组数据直接用于逆变器效率 MAP 图建模。
三个细节:
▪ 冷板和 DUT 之间必须涂高导热硅脂或垫导热垫片(≥3W/m·K),否则结温降不下来
▪ Chiller 控的是「外壳温度」:结温 = 外壳温度 + 功耗 × 热阻,功耗必须同步测
▪ 流量别低于 2L/min,否则流道里有死水区,局部过热
和试验箱的本质区别:试验箱说不清参数变化来自环境热还是自发热;Chiller + 冷板独立控制外壳温度,让结温精确可控。
场景 03光刻 / 涂胶显影:工艺流体温控机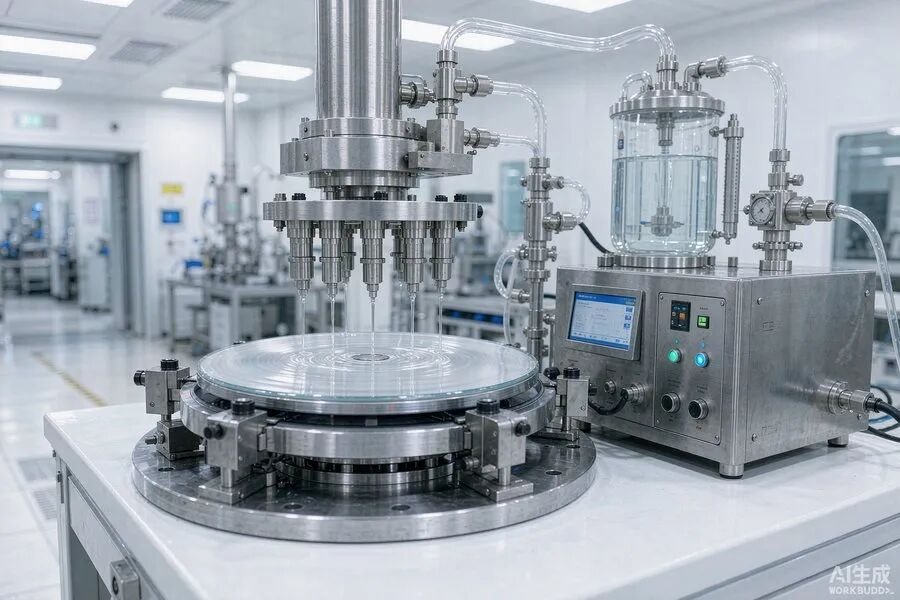
涂胶显影 Track:供胶管路全程包覆换热套
光刻胶黏度对温度极度敏感:温度每变 0.5℃,流动特性就变,旋涂膜厚均匀性跟着变。显影液温度漂移,则直接造成 CD(关键尺寸)偏差。
设备形态:槽液高低温循环机,冷型(Chiller)+ 热型(Hot circulator),通过外循环换热套控工艺罐温度。
▪ 光刻胶储瓶放温控腔,Chiller 维持 23℃±0.1℃
▪ 供胶管路全程包换热套,循环水 23℃±0.2℃,储瓶到喷嘴波动 <0.5℃
▪ 显影液(TMAH 等)储槽控温 25℃±0.5℃,喷淋臂也带温控夹套
真实数据
某 8 英寸产线 0.18μm 节点,显影液从 25.0℃ 漂到 26.5℃,线宽 CD 从 0.82μm 变成 0.87μm(漂移 +6%),直接超规格限。加装温控机后,CD 均匀性 ±5.2% → ±2.1%。
细节:
▪ 光刻胶不能用直接接触式换热器(会污染胶水),必须外夹套间接换热
▪ 管路用 PTFE 或不锈钢 316L,防化学腐蚀
▪ 精度要求:光刻胶 ±0.1℃、显影液 ±0.5℃、CMP slurry ±1℃
和试验箱的本质区别:试验箱是「放产品进去测」,它让化学品本身保持精确温度——直接参与生产过程,不是事后验证。
场景 04SiC 外延:腔壁热管理机组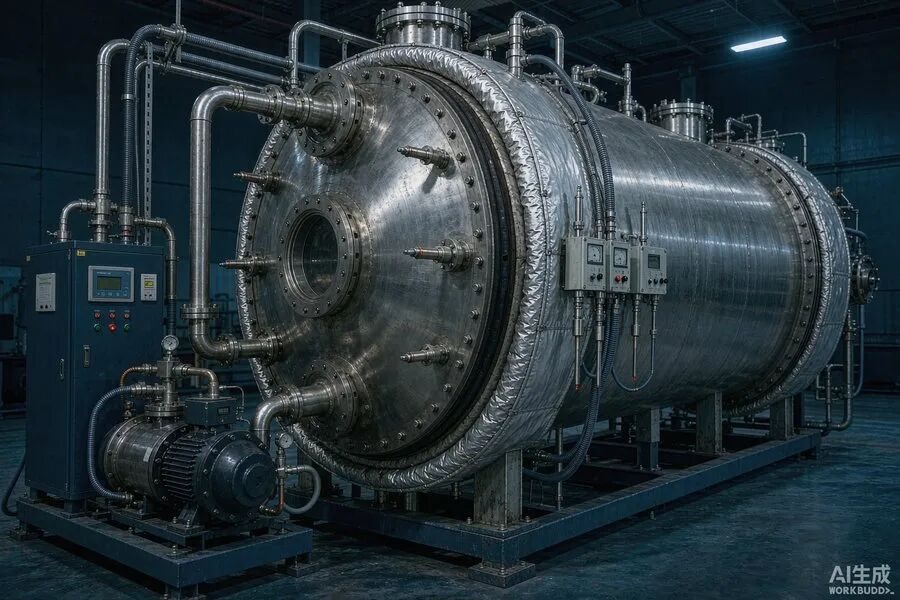
MOCVD 反应腔:双层夹套 + 高温导热油循环
MOCVD 外延生长在 1600℃ 左右进行。腔壁太热,O-ring 密封失效;太冷,腔壁结霜、气体冷凝。
设备形态:高温导热油机(Hot oil unit)或高温水路机,为反应腔夹套供恒温循环介质。
▪ 腔壁双层夹套:内层通高温导热油 120~180℃,外层通冷却水约 20℃
▪ 高低温机控油温,腔壁稳定在设定值 ±2℃ 以内
▪ 沿腔体高度布 6~8 个 PT100,闭环反馈调加热功率
真实数据
某 MOCVD 腔体未装腔壁温控时,腔壁从 80℃ 一路升到 210℃,O-ring 寿命从 6 个月缩到 6 周。加装导热油温控机后,腔壁稳定在 150℃±3℃,外延片厚度均匀性 ±4.8% → ±2.1%。
细节:
▪ 导热油选合成高温油,闪点 >250℃,防泄漏起火
▪ 油路系统氮气覆盖,防氧化变质
▪ 腔壁温度不能低于工艺气体露点,否则冷凝颗粒就是污染源
和试验箱的本质区别:试验箱是独立设备,腔壁温控是反应设备的内置子系统——高低温机作为「器官」嵌进生产工艺。
场景 05车规模块老化 Burn-in:冷板高低温机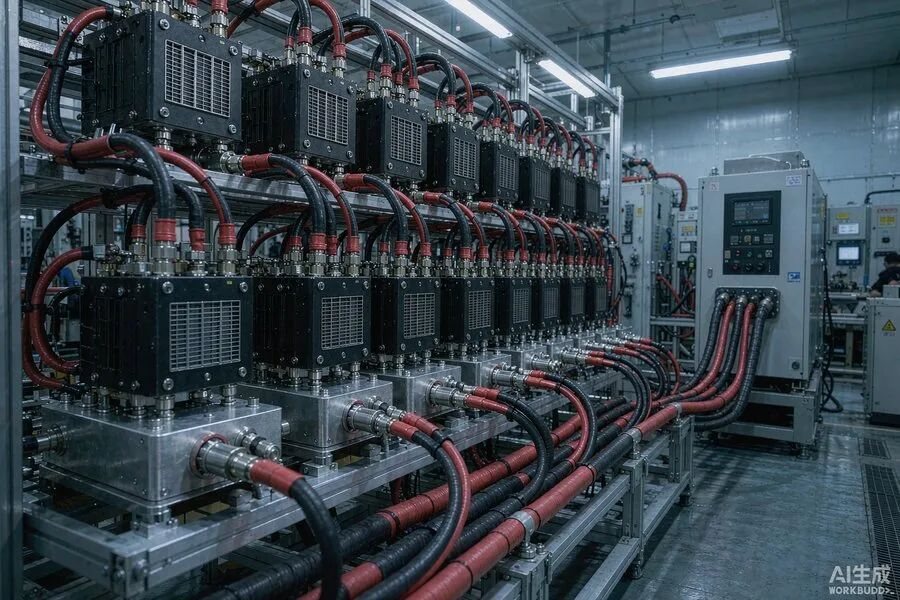
老化架上的功率模块:底部冷板 + 大电流负载
IGBT/SiC 模块要做 1000 小时 125℃ 高温反偏(HTRB)或高温栅偏(HTGB)老化,同时通大电流。环境箱做不到「大电流 + 精确结温控制」。
▪ 老化板每个 DUT 下方嵌冷板,冷板内布微通道流道
▪ 高低温机供液 125℃,流量 6~10 L/min
▪ DUT 通 100A 直流,自发热 30~50W
▪ 结温 = 冷板温度 + 自发热 × 热阻 ≈ 125℃ + 30~50℃ = 155~175℃
▪ 实时监测电压、电流、结温,异常自动断电
真实数据
某 750V IGBT 老化项目,48 颗样品在 125℃ 冷板 + 100A 负载下跑满 1000 小时。3 颗在第 312~487 小时之间压降突然升高 >20%,自动报警断电;FA 分析为键合线第二焊点在热-电耦合应力下金属间化合物增厚。其余 45 颗压降漂移 <5%。
放在环境箱里,这 3 颗大概率是烧到看不见。
细节:
▪ 冷板流道设计要均匀,避免 DUT 下方出现热点(温差 >3℃)
▪ 老化板 PCB 要厚铜(≥4oz)或陶瓷基板,扛得住 100A
▪ 高低温机要带过温保护 + 流量监控,一旦断流立即切断 DUT 电源
和试验箱的本质区别:试验箱只控环境,不通电或只通小信号;Burn-in 冷板是高低温机 + 大电流 + 实时监测三位一体,模拟真实工作应力。
场景 06封装固化 Underfill:高低温热台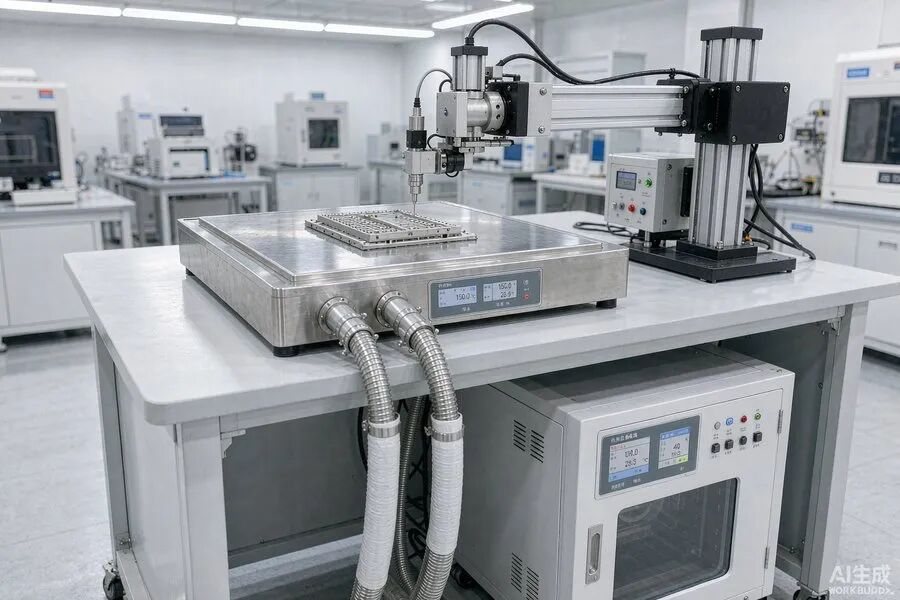
桌面式高低温热台:按固化曲线精确控温
底部填充胶固化要精确的升温曲线。整批进烘箱效率低,小批量研发打样更要快速迭代。
设备形态:桌面式高低温热台,由高低温机驱动,温控范围室温~200℃。
▪ 固化曲线:室温 → 80℃(5min 预热除湿)→ 150℃(30min 固化)→ 自然冷却
▪ 热台表面均匀性 ±2℃(100mm×100mm 区域)
▪ 可选热电偶贴样品表面,闭环反馈修正
真实数据
某 FC-BGA 用毛细底部填充胶,要求 150℃±5℃ 保持 30 分钟。烘箱均匀性只有 ±12℃,部分样品固化不足(Tg 仅 98℃)或过固化变脆。改用高低温热台后,均匀性 ±2℃,Tg 稳定在 138~145℃,剪切强度 12MPa → 18MPa。
总结高低温机 vs 高低温试验箱| 维度 | 高低温机 | 高低温试验箱 |
|---|---|---|
| 本质 | 工艺温控设备(冷热源) | 环境模拟设备 |
| 在产线中的位置 | 嵌入生产工艺/测试流程 | 独立放在实验室/QA区域 |
| 控温对象 | 液体、chuck、冷板、腔壁、热台 | 整个箱体空气 |
| 与产品的关系 | 直接接触或近场换热 | 间接(空气传热) |
| 响应速度 | 秒级~分钟级 | 分钟级~小时级 |
| 典型精度 | ±0.1~±2℃ | ±2~±5℃ |
| 是否参与生产 | 是(工艺必需) | 否(验证/筛选) |
| 半导体典型场景 | 探针台、功率测试、光刻温控、外延腔体、Burn-in冷板、固化热台 | 温循、冷热冲击、HAST、ESS |
一句话收尾:
试验箱回答「这批产品行不行」,
高低温机决定「这条产线跑不跑得动」。
你的产线在哪个环节用到高低温机?评论区聊聊。
需要选型建议的,加微信(文末二维码),备注「半导体温控」。