制药储液的 TCU,八成方案栽在第一步
配液罐的温度不稳,最先出问题的不是设备,是批次。
这篇不谈概念,只拆一套 1000 L 储液罐的 TCU,从选型到验证要盯住的六件事。
01
九成的方案,栽在第 0 步
行业里流传最广、也最坑人的一句估算法是:"每升配多少瓦"。
它省事,但它把三个变量一次性抹掉了——物料的比热、允许的降温时间、以及系统实际效率。这三者任何一个变化,结果能差一倍。
正确的算法只有一条:
Q = m · c · ΔT ÷(t · η)
m 物料质量(kg)・c 比热容・ΔT 目标温差・t 允许时间(s)・η 系统效率(取 0.6~0.8)
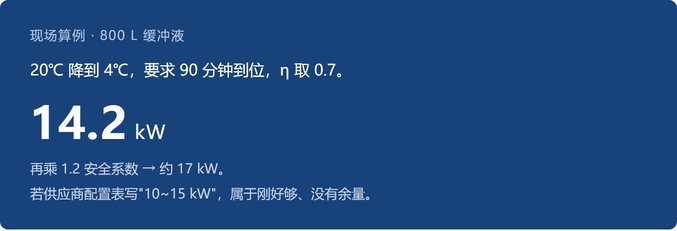
还有一个更隐蔽的错:按几何容积算热容。1000 L 的罐,工作液位 80%,真正参与换热的是 800 L;罐体、夹套、搅拌桨的金属热容,有时又相当于物料的 10%~20%。两头都算错,方案就不可能准。
02
一条回路上,藏着三个隐形负载
公式算完为什么还要乘 1.2~1.5?因为计算式里没有这三样东西:
投料放热 溶解、稀释、酸碱中和都会瞬时放热或吸热,这段负荷常常被漏掉。
搅拌做功 电机功率最终都变成热,大罐的搅拌功率不是小数。
环境散热 夏天车间 35℃、冬天夹层 5℃,同一台机器表现能差 20%。
03
三条回路,一条都不能糊
制药储液推荐全密闭单流体高低温一体机。拆开看,内部是三条相互耦合的回路。
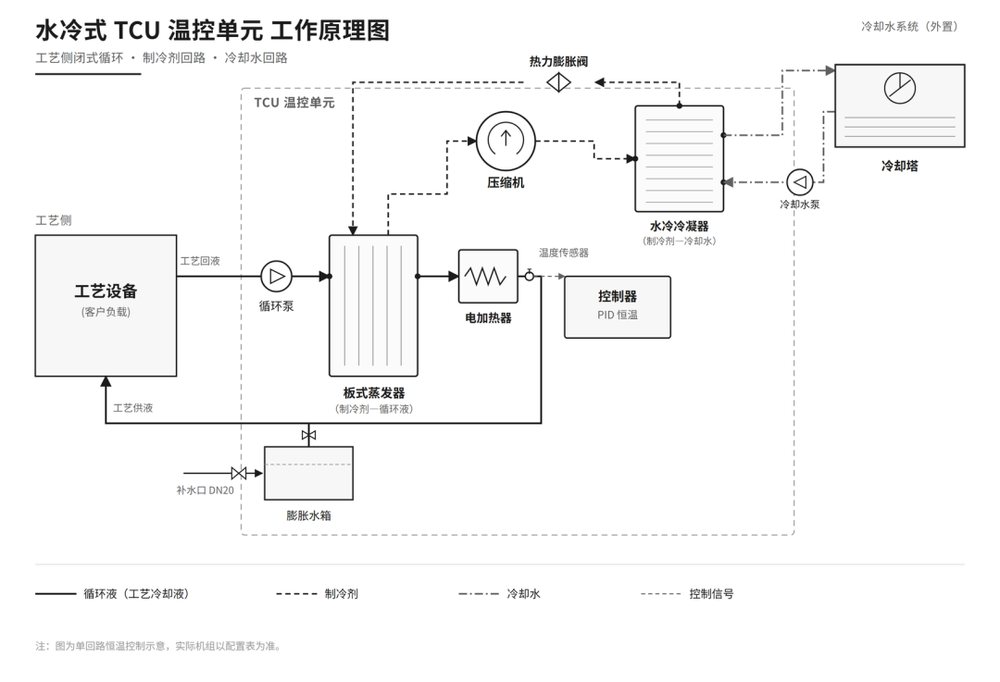
工艺侧闭式循环(实线)+制冷剂回路(虚线)+冷却水回路(点划线)
三条回路分别是:
工艺侧闭式循环 循环泵 → 板式蒸发器 → 电加热器 → 客户夹套 → 回液
制冷剂回路 压缩机 → 冷凝器 → 热力膨胀阀 → 板式蒸发器
冷却水回路 冷却塔/冷冻水 → 冷却水泵 → 水冷冷凝器 → 回水
为什么不能做成开式水箱?三个后果同时发生:介质长期接触空气会吸 CO₂ 和氧,纯化水的电导率与 pH 开始漂移;低温工况下液面结露甚至结冰,稀释介质、改变冰点;开式液面还是微生物的温床。
所以介质箱必须全密闭,配 脱气装置(消气泡、防气蚀)和 0.2 μm 呼吸过滤器。循环泵选磁力驱动离心泵,无轴封结构,从原理上就没有泄漏点。换热器用 316L、内表面 Ra ≤ 0.4 μm 电解抛光,并且建议选双隔离板——两片板之间留一道泄漏检测腔,单板穿孔时介质先进腔体、触发报警,而不是直接串进工艺侧。
04
控制:串级比 PID 参数重要得多
很多方案只控夹套温度。看着合理,其实必错——夹套到物料之间有热阻和热容,大罐滞后可达数分钟。等物料温度偏了再去调夹套,温度早就冲过去了。
正确做法是串级:主环读物料温度,算出"夹套该是多少度";副环读夹套供回温度,负责把这个设定值快速执行到位。
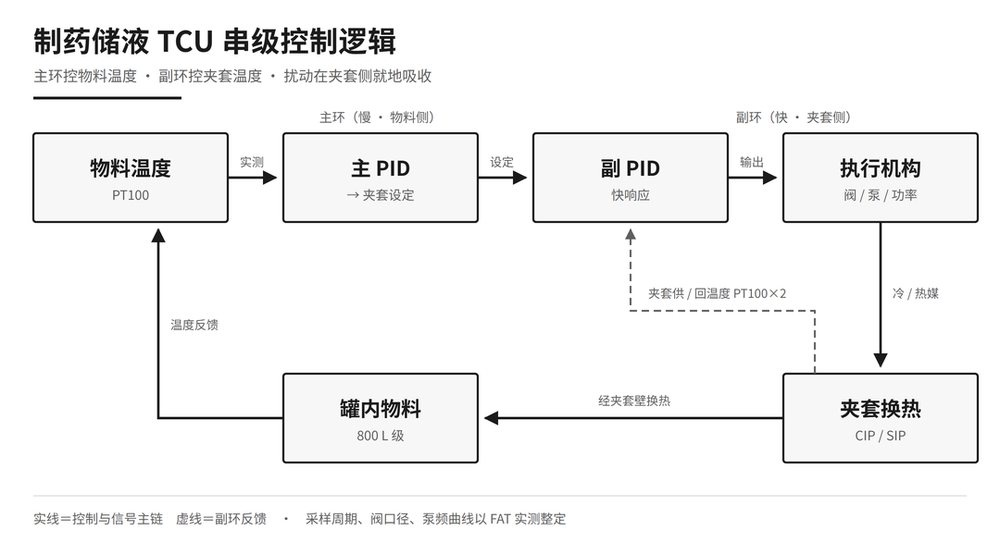
主环慢、副环快:扰动先在夹套侧被吃掉
这样制冷剂压力波动、冷却水温变化、阀门动作这些扰动,会在副环就被吸收,主环只负责修长期漂移,物料温度因此不过冲。
工程上两个经验值:副环采样 1~5 s,主环 10~30 s。采样周期设错,是"恒温阶段一直小幅振荡"最常见的原因——PID 永远在追一个过时的偏差。
另外三个功能经常被砍,但很关键:斜率控制(0.5~5℃/min,防局部热应力)、前馈补偿(投料、搅拌启动提前调)、自适应 PID(水基缓冲液和高浓度培养基,粘度和比热不是一个量级)。
05
一条反常识的规则:泄漏方向要设计出来
这句话请直接抄进 URS:
工艺侧压力,必须始终高于 TCU 侧压力。
一旦夹套或板换穿孔,唯一可接受的泄漏方向是"产品往外漏",而不是乙二醇、硅油、抑菌剂污染产品。
初看反直觉——多数人会觉得危险侧(高压)该在设备侧。但这里的逻辑要倒过来:压力方向决定泄漏方向,这是设计出来的,不是靠管理保证的。
配套的三件事:夹套侧压力传感器 + 流量监测,异常波动报警;板换双隔离板中间设泄漏检测腔;所有接触介质的部件提供 3.1 材质证书。加上卫生级隔膜阀、3D/6D 管路(弯管半径 ≥ 3 倍管径,直管段 ≥ 6 倍管径)、外表面 Ra ≤ 0.8 μm,这套组合才能在审计现场站住。
06
六种典型翻车,四种改不动
升温速度远低于设计值
功率没算热损失,或实际热容偏大 → 复核热负荷,必要时加辅助加热
恒温阶段温度振荡
PID 没整定、采样周期不当 → 重调参数,采样周期改到 10~30 s
低温段结露严重
保温薄、没做防凝露层 → 加厚保温,外覆 PVC 防凝露
物料温度与夹套偏差大
泵流量不足、夹套结垢 → 校核扬程,安排夹套清洗
审计追踪不完整
设备没配合规软件 → 升级 HMI/SCADA,补装审计模块
夹套泄漏无法检测
没做压力监测、无双隔离 → 加压力传感器和泄漏检测腔
这六条里,前两条是方案和调试问题,还有救;后四条是设计与配置问题,设备定型后基本改不动——只能加装或者换机,成本远高于前期选对。
07
1000 L 罐的参考配置
1000 L 储液罐,工作液位 80%,约 800 L 物料:
制冷量 @20℃10~15 kW
加热功率15~20 kW(分段控制)
循环流量30~50 L/min
系统压力1~4 bar(可调)
控温范围 / 精度-10~80℃(可扩至 -20~90℃)/ ±0.1~0.3℃
通信 / 合规Profinet + OPC UA / GMP、ASME BPE、21 CFR Part 11
500 L 罐可按比例缩到 50%~60%。但 2500 L 不要按比例放大——大罐的夹套面积/容积比下降,换热能力不是线性增长的,必须按实际热负荷单独核算。这是放大时最常踩的坑。
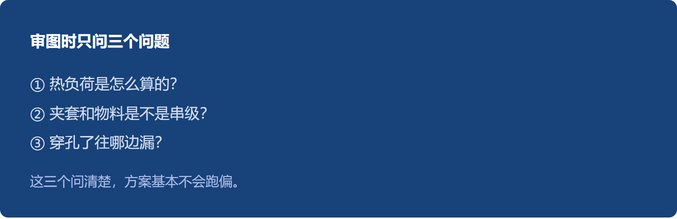
方案阶段多花一周厘清需求,比调试阶段花一个月返工便宜得多。真正决定项目成败的时点,不是设备到货那天,而是 PQ 通过、工艺稳定运行、审计无缺陷的持续状态。
如果身边有在做配液系统、储液系统的同事,
把这篇转给他,能省掉一轮返工。
| 廊坊奥旭兆辰仪器有限公司 扫码添加企业微信 TCU 温控系统 · CDU 液冷分配 · 高低温高精度测试系统 -80℃ ~ +300℃ | 控温精度可达 ±0.1℃ |
长按识别 · 添加企业微信 |